İçeriğe geç
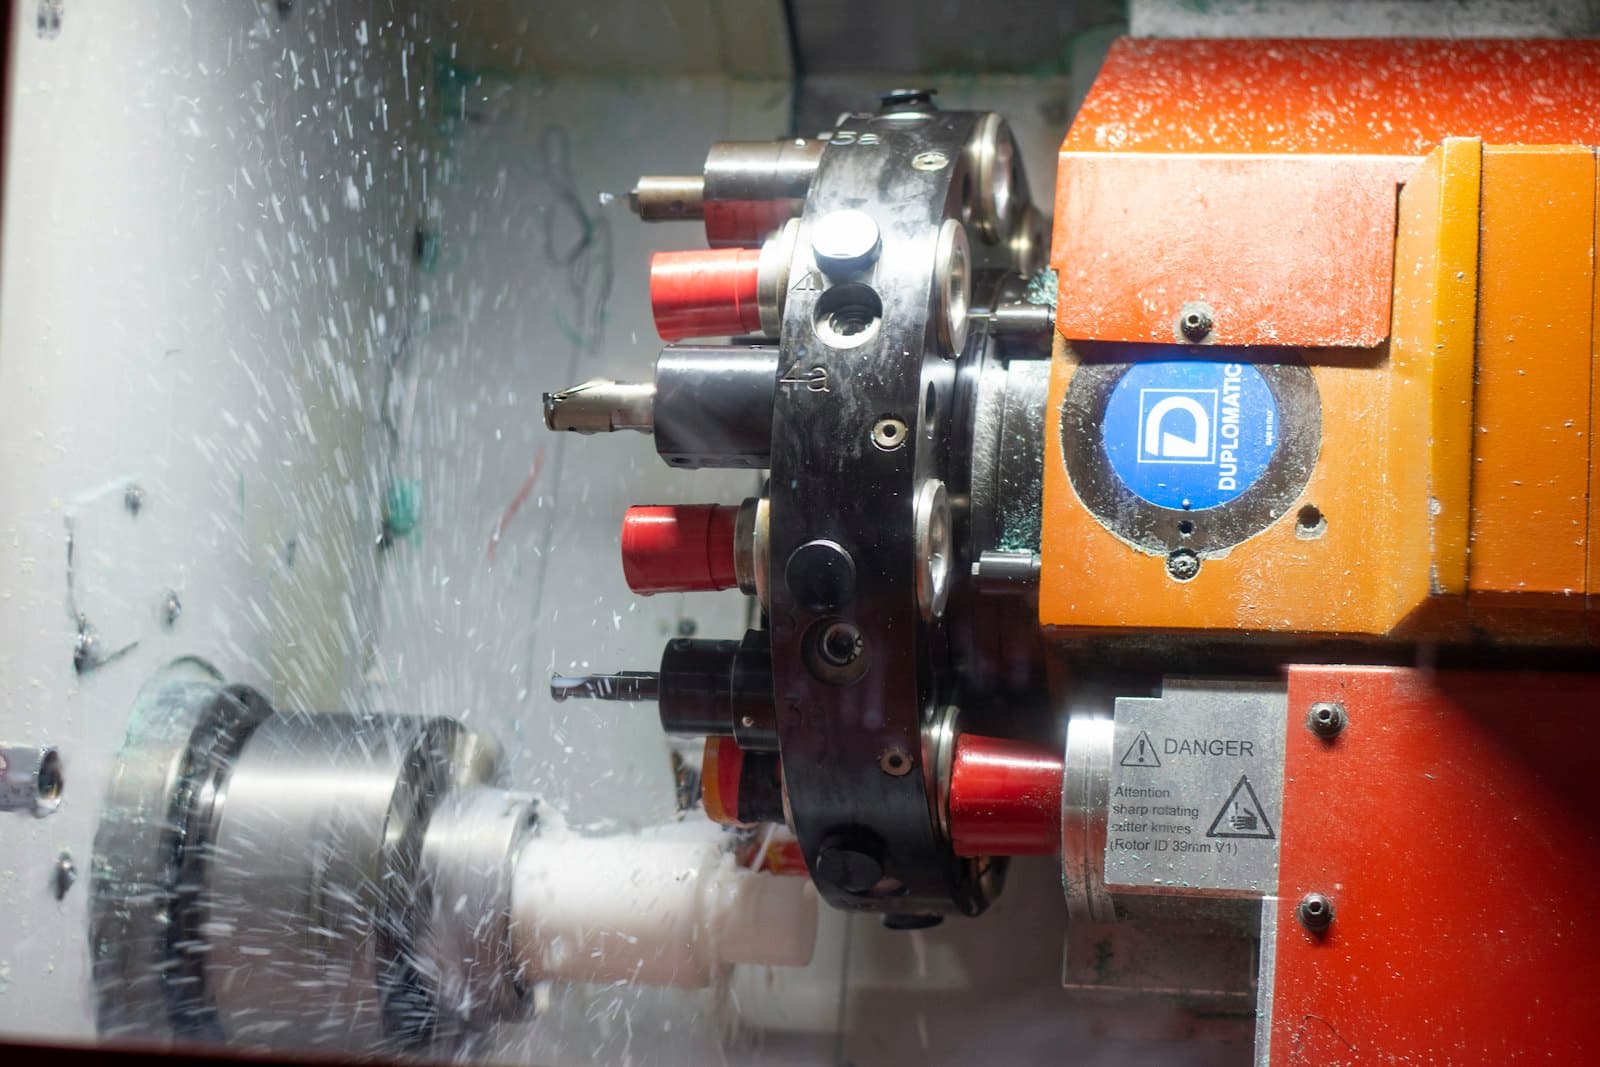
Seri parça işleyen CNC torna taretinde talaş ve kesici takımlar

Hizmet

Seri Üretim Planı

Seri üretim, aynı parçanın tekrarında ölçü dağılımını dar tutmaktır. Koç Makina bu işi kapasite iddiasıyla değil, operasyon sırasını ve kontrol noktalarını sabitleyerek ele alır.

Adet arttıkça bağlama, takım ömrü ve ara kontrol önem kazanır. İlk parçası tutan bir iş, yüzüncü parçada aynı kalmayabilir; bunun için referans ve kontrol aralığı baştan yazılır. Parti bölünecekse her teslimatta aynı resim revizyonu esas alınır.

Fiyat, birim başına düşen hazırlık süresi azaldıkça değişir. Yine de malzeme, tolerans ve fire bu hesabın içindedir. İstanbul'da CNC torna veya CNC işleme ile yürüyen serilerde ham malzeme temini sipariş onayına bağlı planlanır. Stoktan sürekli üretim vaadi verilmez.

Seri parça işleyen CNC torna taretinde talaş ve kesici takımlar

Bu işte ne değişir

  • 01

    Sabit rota

    Operasyon sırası partiler arasında değiştirilmeden izlenir.

  • 02

    Ara kontrol

    Kritik ölçüler yalnızca sonda değil, belirlenen aralıkta bakılır.

  • 03

    Revizyon takibi

    Resim değişirse eski parti ile yeni parti karıştırılmaz.

  • 04

    Adet ekonomisi

    Hazırlık süresi adede yayıldıkça birim planı yeniden hesaplanır.

Üretim adımları

  1. 01Kilitli resimÜretilecek revizyon yazılı olarak sabitlenir.
  2. 02RotaBağlama, takım ve kontrol noktaları yazılır.
  3. 03PartiParçalar bu rotayla işlenir.
  4. 04SevkiyatKontrolü geçen adet teslimata ayrılır.

Uygulama alanları

  • Tekrarlayan miller
  • Standartlaşmış burçlar
  • Parti flanşlar
  • Düzenli yedek parça ihtiyacı

Sorular

İlan edilen bir minimum adet yoktur. Küçük parti prototip kapsamında, tekrarlayan adet seri planında değerlendirilir.

Doğrulanmış bir kapasite rakamı yayınlanmaz. Tezgâh uygunluğu ve süre, parçanın operasyonuna göre söylenir.

Teknik olarak mümkün olan işlerde malzeme müşteriden de gelebilir. Cins, ölçü ve sertlik resimle uyumlu olmalıdır. Detay siparişte netleşir.

Hedef, resimdeki tolerans aralığında kalmaktır. Sıfır sapma vaadi verilmez. Kontrol noktaları parti planına yazılır.

Düşmez. Bağlama, takım ve kontrol yeniden hesaplanır. Adet arttıkça birim değişebilir; oran ilan edilmez.

Teknik çiziminizhazır mı?

Projenizi bizimle paylaşın, üretim ihtiyaçlarınızı birlikte değerlendirelim.

Teklif Al